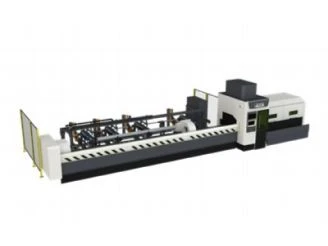
U velikoj-proizvodnji konstrukcijskog čelika, tradicionalne metode poput mehaničkog piljenja, bušenja i ručnog plazma rezanja često stvaraju ozbiljna uska grla u proizvodnji. Kako moderni arhitektonski i industrijski dizajni postaju složeniji, oslanjanje na ručni rad za rukovanje prevelikim, teškim-zidnim cijevima više nije isplativo-. Implementacijaautomatizacija laserskog rezanja cijevi za teške uvjete radaje najdefinitivniji način da pojednostavite radni proces, eliminišete ljudske greške i povećate proizvodnju konstrukcijskog čelika.
Desetljećima su prodavnice čeličnih konstrukcija prihvatale radni tok u više- koraka kao industrijski standard. Jedna teška cijev često prolazi kroz nekoliko radnih stanica: prvo do tračne pile za rezanje, zatim do glodalice ili bušilice za rupe, i na kraju do stanice za ručno brušenje radi čišćenja grubih ivica.
Rizici pri rukovanju materijalom: Premještanje masivnih, više{0}}tonskih cijevi između specijalizovanih mašina oduzima previše vremena i izlaže operatere opasnostima po sigurnost na radnom mjestu.
Kumulativne tolerancije: Kada se komad metala ne stegne, ponovo pozicionira i ponovo stegne na tri različite mašine, geometrijske greške se povećavaju, što rezultira lošim uklapanjem-tokom završnog zavarivanja.
Zavisnost od rada: Vješti tehničari za layout layout i operateri plazma gorionika sve su oskudniji i skuplji, što otežava precizno predviđanje vremenskog okvira proizvodnje.
Kako Heavy Duty Automation prepisuje pravila
Moderni inteligentni sistemi velikog-kapaciteta rješavaju ove neefikasnosti kombinirajući sve korake obrade u jedan, besprijekorni ciklus. Industrijski{2}}razredautomatizirani laserski rezač cijevi velike snagezamjenjuje testerisanje, bušenje, prorezivanje i ukošenje sa jednom softverskom{0}} podešavanjem.
1. Nulti{1}}Utovar i istovar rada
Teška{0}}automatizacija integriše hidraulične utovarivače snopova i inteligentne lančane{1}} mehanizme za hranjenje. Neobrađene strukturalne cijevi-bilo da su teški pravougaoni šuplji profili (RHS) ili -okrugle cijevi sa debelim zidovima- se mjere, poravnavaju i ubacuju u stezne glave automatski, bez potrebe za nadzemnim dizalicama ili ručnim postavljanjem za svaki pojedinačni komad.
2. Savršeno zakošenje za pripremu zavarivanja
Za teške strukturalne komponente, dijelovi moraju biti pripremljeni sa preciznim V, X ili Y kosim zakošenjem kako bi se omogućilo duboko prodiranje zavara. Napredne 3D laserske glave sa 5 osa naginju se bez napora do 45 stepeni, režući precizne pripreme za zavarivanje direktno u krajeve cevi dok seče deo na dužinu. Ovo u potpunosti eliminira potrebu za sekundarnim ručnim mljevenjem.
3. Kontinuirani neprekinuti radni tokovi
Korišćenjem automatizovanih transportnih sistema za istovar, gotovi dugi delovi se sortiraju i bezbedno evakuišu iz zone rezanja dok mašina odmah obrađuje sledeću cev. Ovo stvara neprekidnu proizvodnu petlju koja funkcioniše efikasno čak i sa vitkim tehničkim timom.
Maksimiziranje ROI uz QLTEK LaserSistemi
Prelazak na automatizovanu{0}}proizvodnju za teške uslove zahteva iskusnog partnera za mašine. Kao istaknuti proizvođač laserske inteligentne opreme od 2009.QLTEK Laserpruža -mašinu za lasersko rezanje metalnih cijevi velikog kapacitetapostavke dizajnirane precizno za robusna industrijska okruženja. Sa masivnim proizvodnim bazama, QLTEKizrađuje tešku-opremu sposobnu za rukovanje velikim-korisnim opterećenjem s skalabilnošću do 20kW, isporučujući strukturne komponente koje besprijekorno klize zajedno na mjestu montaže.
Zaključak
Otklanjanje neefikasnosti u vašoj radionici više se ne odnosi na zapošljavanje više radnika; radi se o postavljanju pametnije mašinerije. Zagrljajautomatizacija laserskog rezanja cijevi za teške uvjete radaomogućava proizvođačima konstrukcijskog čelika da smanje vrijeme isporuke, smanje stope otpada na skoro nulu i licitiraju za projekte s-višom maržom koje je ranije bilo nemoguće nositi.